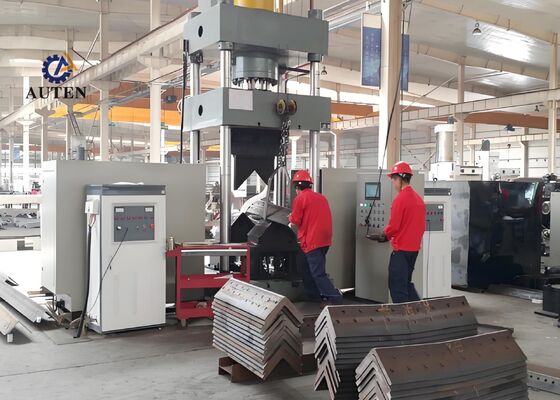
2-16mm Buigplaatdikte CNC Hoek Staal Vlam Buigmachine 15KW Motorvermogen
Inleiding tot het product:
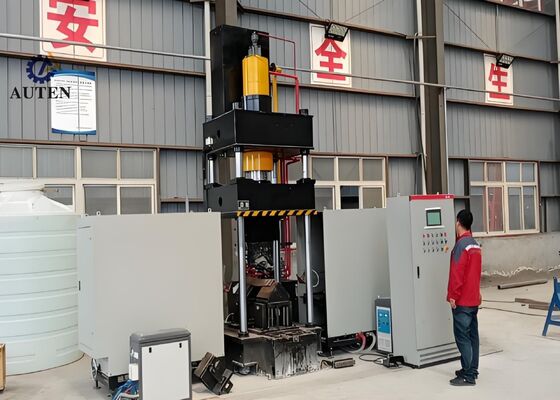
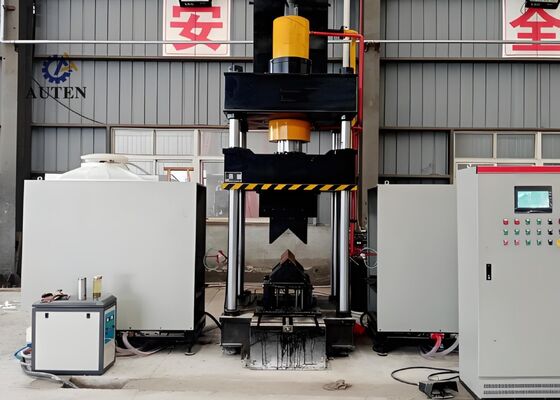
Het CNC-thermisch buigsysteem is professioneel ontworpen en onderworpen aan uitgebreide fabriekstests om een nauwkeurige en betrouwbare buiging van hoekstaalprofielen en platte platen te garanderen.Het is speciaal ontwikkeld om te voldoen aan de strenge fabricagevereisten van industrieën, waaronder de fabricage van staalconstructiesMet een uitstekende vormingsnauwkeurigheid en een consistente bedrijfsprestatie, is het de beste oplossing voor de verwerking van metaal voor de productie van mechanische onderdelen en de verwerking van architecturale metalen.het systeem zorgt ervoor dat verwerkte hoekstaal- en metalen panelen voldoen aan veeleisende afmetings- en bouwvereisten, die een efficiënte en naadloze uitvoering van de daaropvolgende productieprocessen ondersteunt.
Productparameters:
| Model |
HQ250-700 |
| Olie tankdruk (kN) |
1600 |
| Buitenste dubbelzijdige buiggrootte (heel omhoog) (mm) |
L80*7~L250*32 |
| Buitenstaande dubbelzijdige buigingsgraad voor hoeken (°) |
30° |
| Hoekstaal voorwaarts enkel buigbereik (mm) |
L80*7~L200*20 |
| Hoekstaal voorwaarts enkelvoudige buiggraad (°) |
20° |
| Dikte van de buigplaat (mm) |
2 tot 16 |
| Buigplaatbreedte (mm) |
700 |
| Buiggraad voor platen (°) |
90° |
| Hoek open- en sluitingsbereik (mm) |
L80*7~L200*16 |
| Hoek van opening en sluiting (°) |
16° |
| Olie tank slag (mm) |
800 |
| Max.openinghoogte (mm) |
1300 |
| Vermogen van de motor (kW) |
15 |
| Verwarmingsvermogen (kW) |
60*2 |
| CNC-as |
3 |
| Olievatcapaciteit (L) |
630 |
| Algemene afmeting (m) |
3.5x4.5x4.1 |

Productkenmerken:
1Het systeem is uitgerust met een geavanceerd CNC-gecontroleerd PLC-platform en een intuïtieve touchscreen Human-Machine Interface (HMI), die een handige input van procesparameters biedt.real-time monitoring van de status van de apparatuurDeze intelligente besturingsarchitectuur biedt operators een eenvoudige, betrouwbare en gebruiksvriendelijke bedrijfsomgeving.
2De machine maakt gebruik van geavanceerde intelligente ultrasoon-frequentie inductie verwarmingstechnologie, die snelle en uniforme verwarming, verbeterde energie-efficiëntie,en milieuvriendelijke exploitatieDeze moderne verwarmingstechnologie verhoogt de productieproductiviteit, verlaagt de bedrijfskosten en voldoet aan de huidige milieubeschermingsvereisten.
3De apparatuur is ontworpen als een geïntegreerde vormoplossing en maakt het niet nodig om extra gereedschap te veranderen en de matrijzen vaak aan te passen.Deze gestroomlijnde configuratie vereenvoudigt de productieopstelling, vermindert de voorbereidingstijd en draagt bij aan een hogere algehele productie-efficiëntie.
4De machine is uitgerust met geavanceerde CNC-precisiebeheertechnologie en verricht zeer nauwkeurige buig- en vormingsactiviteiten.en stabiele verwerkingsprestaties, terwijl de productie-efficiëntie aanzienlijk wordt verhoogd.
5De apparatuur is voorzien van een onafhankelijke hydraulische aandrijving in combinatie met een speciaal elektrisch besturingssysteem.verbeterde bedrijfsveiligheid, stabiele machineprestaties en betrouwbare capaciteit voor continue industriële productie in grote hoeveelheden.
6De koudvormende functie is in staat hoekstaalprocessen tot L100 × L100 × 10 mm te verwerken, met een maximaal toelaatbare buighoek van 5 graden,het waarborgen van gecontroleerde vervorming en een consistente vormingsgenauigheid.
7Onder normale bedrijfsomstandigheden duurt de cyclus van koudpers ongeveer 10 seconden per werkstuk, terwijl warmtevorming over het algemeen ongeveer 120 seconden per onderdeel duurt.afhankelijk van de materialspecificaties en de afmetingen van het werkstukDe thermische buiging begint wanneer het werkstuk ongeveer 800°C bereikt onder gloeiende omstandigheden.met geoptimaliseerde procesparameters die worden bepaald op basis van de materiële eigenschappen en de vereiste vormingsgenauheid.
8Tijdens de thermische vorming hoeft de bediener alleen de vereiste verwerkingsparameters in te voeren en de automatische cyclus te starten via de bedieningsknop of de voetpedaal.Het systeem voert dan automatisch de volledige geprogrammeerde volgorde uit., met inbegrip van het inbrengen van het werkstuk in het verwarmingsgebied, het uitvoeren van inductieverwarming, het automatisch intrekken van de verwarmingseenheid, het uitvoeren van hydraulisch klemmen en persen, het opheffen van de ram,en het afvoeren van het eindonderdeel.
9. Tijdens gecombineerde warmtevorming- en koudperswerkzaamheden kan de productiecyclus onmiddellijk worden gestart nadat de vereiste procesparameters zijn ingevoerd.de hydraulische ram hoeft niet volledig terug te keren naar zijn oorspronkelijke positieIn plaats daarvan stijgt de onderste persstempel automatisch om een afstand van 100 mm te creëren, waardoor het eindwerk gemakkelijk kan worden verwijderd.Deze geoptimaliseerde bewerkingsvolgorde verkort de cyclustijd effectief en verbetert de algehele productie-efficiëntie.
Deze proefmonsters, vervaardigd met behulp van de hoekstaalpunctie-, snij- en markeerapparatuur,voldoen aan de standaardspecificaties en verwerkingsparameters die gewoonlijk worden toegepast in de industrie voor het vervaardigen van hoekstaaltorensZij bieden de gebruiker een directe en praktische basis voor de beoordeling van de verwerkingskwaliteit, de dimensieprecisie, deen vakmanschap sleutelprestatie-indicatoren die aantonen dat de apparatuur kan voldoen aan de veeleisende productie-eisen van hoekstaaltorenfabricage.
Bij de bouw van ultrahoge-spannings- (UHV) overdrachtslijnen, waarbij overdrachtstorens worden blootgesteld aan ernstige omgevingsomstandigheden en aanzienlijke structurele belastingen,Deze apparatuur vervult een cruciale functie bij de verwerking van de hoekstaalcomponenten die het primaire dragende kader van de torens vormen.Het kan op betrouwbare wijze boor- en stempelwerkzaamheden uitvoeren op hoekstaal dat wordt gebruikt in torenbomen, kruisingsarmen en andere essentiële structurele onderdelen.het garanderen van een hoge dimensionale nauwkeurigheid en robuuste structurele integriteitDeze mogelijkheden dragen bij tot een verbeterde duurzaamheid van de zendtorens en bieden essentiële ondersteuning voor de veilige, stabiele en continue werking van UHV-vervoersystemen.

 Uw bericht moet tussen de 20-3.000 tekens bevatten!