JNC Serie CNC Hoekstaal Pons- en Knipmachine 18 Aantal Tekens Per Groep
Productintroductie:
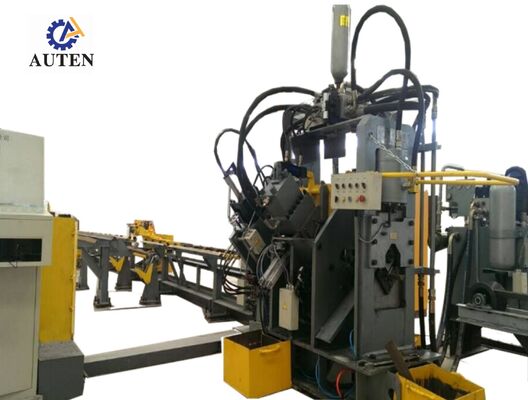
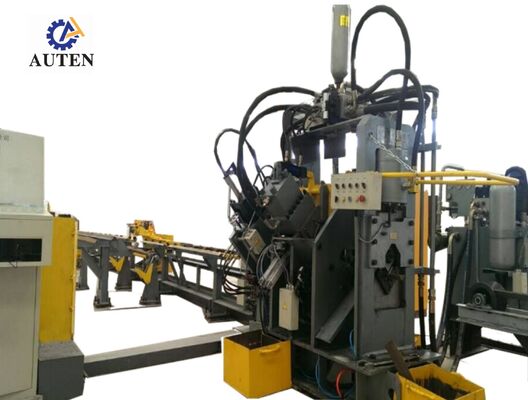
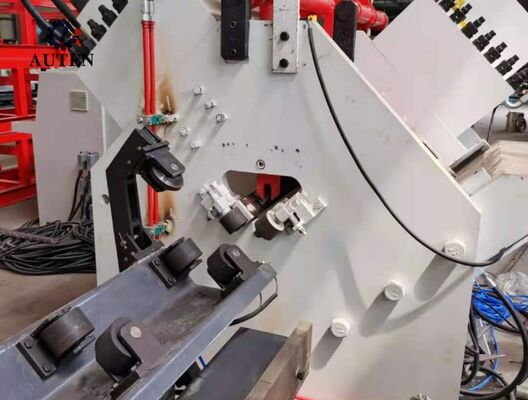
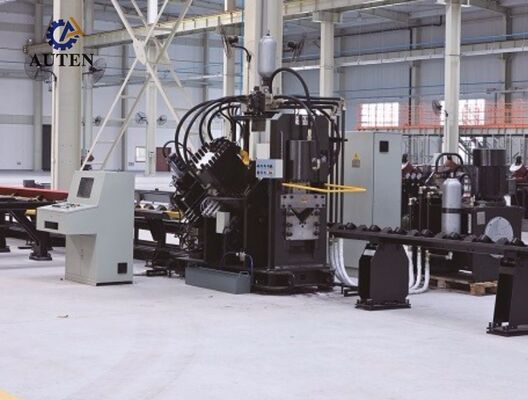
De JNC Serie Hogesnelheids CNC Hoekstaal Pons-, Markeer- en Knipmachine integreert een ponseenheid, markeereenheid, knipeenheid, transversaal materiaaltransportsysteem, roterend laadmechanisme, invoerband, uitvoerband, CNC voedingskar, hydraulisch systeem, elektrisch besturingssysteem, pneumatisch systeem en andere hulpapparatuur. Speciaal ontworpen voor de geautomatiseerde verwerking van hoekstaal dat wordt gebruikt in de productie van transmissietorens, past de productielijn uitgebreide CNC-besturing toe gedurende de gehele verwerkingsworkflow. Het combineert gebruiksgemak met een hoge mate van automatisering, uitstekende bewerkingsprecisie, veelzijdige verwerkingsmogelijkheden voor meerdere maten en efficiënte productie van grote volumes.
Productparameters:
| Model |
JNC2020 |
| Hoekmaat (mm) |
50х50х4~ |
| 200х200х20 |
| Max. Ponsen (Dia. х Dikte) (mm) |
Φ26х20 |
| Ponskracht (kN) |
1000/1200 |
| Markeerkracht (kN) |
1000/1200 |
| Knipkracht (kN) |
2200/4300 |
| Max. lengte van blanco (m) |
14 |
| Max. lengte van afgewerkt product (m) |
12 |
| Ponzen per zijde |
3 |
| Groep markeertekens |
4 |
| Aantal tekens per groep |
18 |
| Tekengrootte(mm) |
14x10x19 |
| CNC assen |
3 |
| Knipmodus |
Dubbel mes of Enkel mes |
| Koelmethode |
Waterkoeling/Luchtkoeling/Oliekoeler |
| Max. voedingssnelheid (m/min) |
80 |
| Programmeermodus |
Lofting software of instructieprogrammering |
| Totale afmeting (m) |
Ongeveer 32x7x3 |
| Bovenstaande parameters kunnen worden aangepast en gewijzigd volgens de specifieke eisen van de klant. |

Productkenmerken:
1. Het CNC hoekstaal ponssysteem is verkrijgbaar in configuraties met twee of drie stations, waarbij elk ponstation drie verschillende ponsdiameters ondersteunt. Pons coördinaten worden nauwkeurig geprogrammeerd en beheerd via het CNC besturingssysteem, waardoor nauwkeurige verwerking van zowel ronde als sleufgaten mogelijk is. In combinatie met snelle materiaalvoeding en geoptimaliseerde ponscycli verbetert het systeem de algehele productie-efficiëntie aanzienlijk. Bij het verwerken van 50 × 50 × 4 mm hoekstaal kan de productiecapaciteit ongeveer 9–10 ton per 8-uur werkploeg bereiken.
2. De markeereenheid heeft een volledig gesloten, hoogwaardige structurele configuratie, wat zorgt voor uitstekende stijfheid en stabiele operationele prestaties. Vier cassette-type tekenthouders worden automatisch geselecteerd volgens CNC-geprogrammeerde commando's, terwijl markeerposities flexibel kunnen worden gedefinieerd op basis van specifieke productievereisten. Een optioneel 10-rijig roterend schijfmarkeer mechanisme ondersteunt automatische tekenindexering zonder handmatige bediening, wat de markeerproductiviteit en de algehele productiecapaciteit aanzienlijk verbetert.
3. De knipeenheid is voorzien van een robuust enkelvoudig knipmechanisme, dat zorgt voor een aanzienlijke knipcapaciteit, nauwkeurige dimensionale controle en consistente knijpprestaties. Het geoptimaliseerde knipproces vermindert materiaalverspilling en produceert gladde, schone snijvlakken met minimale braamvorming. De open meshouder configuratie maakt gemakkelijke toegang mogelijk voor snelle en veilige mesvervanging, waardoor onderhoudsgerelateerde stilstand wordt verminderd en de beschikbaarheid van apparatuur wordt verbeterd.
4. Het horizontale materiaaltransportsysteem levert automatisch hoekstaal aan het roterende laadmechanisme via een motor-aangedreven reductie tandwielkast. Deze configuratie zorgt voor een consistente werkstukuitlijning vóór het invoeren en garandeert een soepele, betrouwbare en continue materiaaltransport gedurende de volledige productiecyclus.
5. Werkstukken worden veilig geklemd en getransporteerd door een servo-aangedreven CNC voedingskar. Een foto-elektrische encoder levert continu positiefeedback via een volledig gesloten regelarchitectuur, wat zorgt voor zeer nauwkeurige materiaalvoeding, precieze positionering en uitstekende herhaalbaarheid gedurende de bewerkingsoperatie.
6. De pons-, markeer- en knipeenheden worden aangedreven door een hoogwaardig hydraulisch systeem met een hogesnelheid hydraulische aggregaat en accumulator. Ferrul-type hydraulische koppelingen zorgen voor veilige, lekvrije verbindingen en vergemakkelijken routinematige inspectie en onderhoud. Het hydraulische verdeelblok is uitgerust met hoogwaardige Atos klepblokken, wat zorgt voor stabiele drukregeling, betrouwbare hydraulische werking en een verlengde levensduur van componenten.
7. Om verschillende bedrijfsomstandigheden te ondersteunen, biedt het hydraulische systeem meerdere koelopties, waaronder waterkoeling, luchtkoeling en oliekoeling. De juiste koelconfiguratie kan worden geselecteerd op basis van de bedrijfsomstandigheden van de klant, de installatieomgeving en specifieke productievereisten.
8. Het besturingsplatform integreert een industriële computer, PLC-controller, servo-aandrijfsysteem en externe sensoren om een uitgebreide CNC-besturingsarchitectuur te vormen. Zodra de vereiste bewerkingsparameters zijn ingevoerd, genereert de software automatisch de bijbehorende bewerkingsprogramma's. Het systeem ondersteunt directe import van DXF, NC en andere door CAD gegenereerde bestandsformaten. De intuïtieve Human–Machine Interface (HMI) biedt grafische visualisatie van werkstukken, opslag van grote programma's, real-time positiebewaking en uitgebreide storingsdiagnosefuncties, wat de productiebewaking, apparatuurbeheer en de algehele operationele efficiëntie aanzienlijk verbetert.
De demonstratiemonsters omvatten standaard hoekstaal specificaties en representatieve bewerkingsapplicaties die veelvuldig worden gebruikt in de productie van hoogspanningsmasten. Deze typische werkstukken stellen klanten, ingenieurs en kwaliteitscontrolepersoneel in staat om de bewerkingsnauwkeurigheid, verwerkingskwaliteit, dimensionale consistentie en de algehele prestaties van de apparatuur direct te beoordelen. Ze bieden daarom praktische en betrouwbare referenties voor het evalueren van de bewerkingsmogelijkheden van de machine en het bepalen van de geschiktheid ervan voor diverse productievereisten.
In Ultra-High-Voltage (UHV) hoogspanningsprojecten moeten transmissietorens bestand zijn tegen veeleisende omgevingsomstandigheden en aanzienlijke structurele belastingen. Deze productielijn speelt een belangrijke rol bij de productie van de hoekstaalcomponenten die de primaire dragende structuur van deze torens vormen. Het voert efficiënt hoog-precisie pons- en boorwerkzaamheden uit op hoekstaal dat wordt gebruikt voor torenlichamen, dwarsarmen en andere essentiële structurele elementen, waardoor nauwkeurige gatpositionering, betrouwbare structurele verbindingen en consistente componentafmetingen worden gegarandeerd. Als gevolg hiervan draagt het systeem bij aan een verbeterde structurele integriteit, operationele veiligheid en langdurige servicebetrouwbaarheid van transmissietorens, terwijl het een efficiënte en betrouwbare productiemogelijkheid biedt voor grootschalige productie in moderne hoogspanningsinfrastructuur.

 Uw bericht moet tussen de 20-3.000 tekens bevatten!