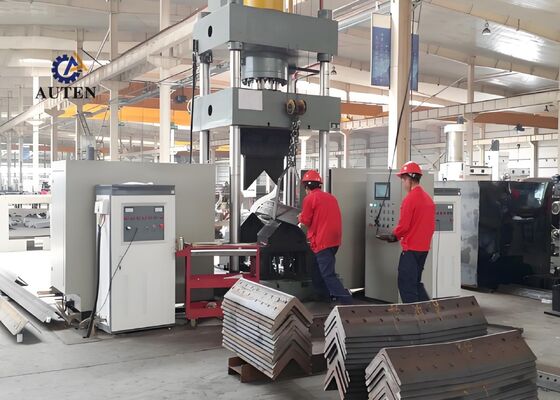
60*2KW Verwarmingsvermogen CNC Angel Steel Bending And Heating Machine 1300mm Max. openingshoogte
Inleiding tot het product:
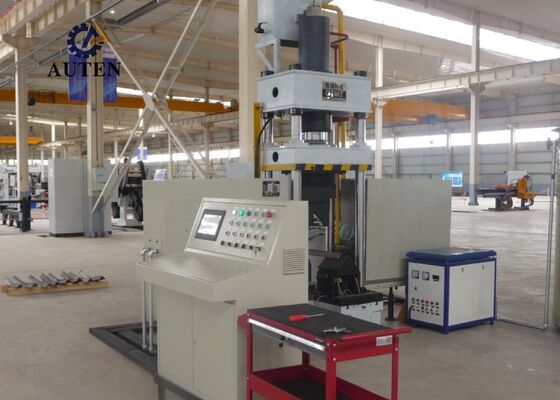
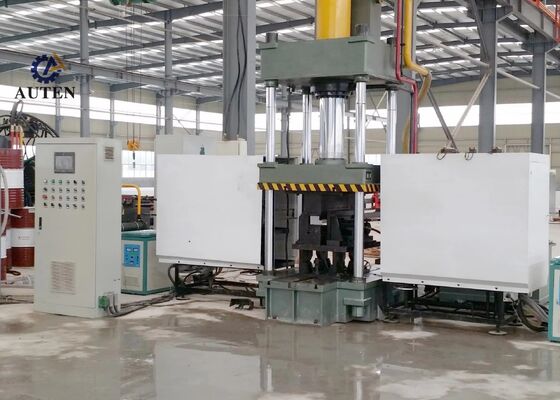
Het CNC-thermisch buigsysteem is professioneel ontworpen en onderworpen aan uitgebreide fabriekstests om een nauwkeurige en betrouwbare buiging van hoekstaalprofielen en platte platen te garanderen.Het is speciaal ontwikkeld om te voldoen aan de strenge fabricagevereisten van industrieën, waaronder de fabricage van staalconstructiesMet een uitstekende vormingsnauwkeurigheid en een consistente bedrijfsprestatie, is het de beste oplossing voor de verwerking van metaal voor de productie van mechanische onderdelen en de verwerking van architecturale metalen.het systeem zorgt ervoor dat verwerkte hoekstaal- en metalen panelen voldoen aan veeleisende afmetings- en bouwvereisten, die een efficiënte en naadloze uitvoering van de daaropvolgende productieprocessen ondersteunt.
Productparameters:
| Model |
HQ250-700 |
| Olie tankdruk (kN) |
1600 |
| Buitenste dubbelzijdige buiggrootte (heel omhoog) (mm) |
L80*7~L250*32 |
| Buitenstaande dubbelzijdige buigingsgraad voor hoeken (°) |
30° |
| Hoekstaal voorwaarts enkel buigbereik (mm) |
L80*7~L200*20 |
| Hoekstaal voorwaarts enkelvoudige buiggraad (°) |
20° |
| Dikte van de buigplaat (mm) |
2 tot 16 |
| Buigplaatbreedte (mm) |
700 |
| Buiggraad voor platen (°) |
90° |
| Hoek open- en sluitingsbereik (mm) |
L80*7~L200*16 |
| Hoek van opening en sluiting (°) |
16° |
| Olie tank slag (mm) |
800 |
| Max.openinghoogte(mm) |
1300 |
| Vermogen van de motor (kW) |
15 |
| Verwarmingsvermogen(kW) |
60*2 |
| CNC-as |
3 |
| Olievatcapaciteit (L) |
630 |
| Algemene afmeting (m) |
3.5x4.5x4.1 |

Productkenmerken:
1De apparatuur is uitgerust met een geavanceerd CNC- en PLC-gebaseerd besturingssysteem met een intuïtieve touchscreen human-machine interface (HMI).Het maakt een handige configuratie van de verwerking parameters, real-time monitoring van de machine status, en gestroomlijnd productiebeheer, waardoor operators een toegankelijke, betrouwbare en efficiënte bedrijfsomgeving.
2De machine maakt gebruik van geavanceerde ultrasoon-frequentie inductieverwarmingstechnologie om snelle en uniforme verwarming te leveren met verbeterde energie-efficiëntie en verminderde milieu-impact.Deze verwarmingsmethode ondersteunt een grotere productiecapaciteit, lagere exploitatiekosten en naleving van de toepasselijke eisen inzake milieubescherming.
3De apparatuur beschikt over een geïntegreerd vormontwerp dat de noodzaak van aanvullende gereedschapsvervanging en frequente matrijsaanpassingen wegneemt.,Het vermindert de voorbereidingstijd en verbetert de algemene productie-efficiëntie.
4Door de precisie CNC-controle technologie te integreren, voert de machine nauwkeurige buig- en vormoperaties uit met consistente kwaliteit, nauwkeurige dimensiecontrole,en herhaalbare verwerkingsresultaten, terwijl de totale productieproductiviteit wordt verhoogd.
5Het systeem integreert een onafhankelijke hydraulische aandrijvingseenheid met een speciaal elektrisch besturingssysteem, wat zorgt voor een gemakkelijke bediening, verbeterde bedrijfsveiligheid en betrouwbare machineprestaties.Deze configuratie is geschikt voor continue productie in veeleisende industriële omgevingen.
6In de koude vormingsmodus kan de machine hoekprofielen van staal tot L100 × L100 × 10 mm opnemen en een maximale buighoek van 5° ondersteunen.het maakt een gecontroleerde materiaalvervorming en een consistente vormgenauigheid mogelijk.
7Onder normale bedrijfsomstandigheden duurt de koudperscyclus ongeveer 10 seconden per werkstuk, terwijl thermisch buigen over het algemeen ongeveer 120 seconden per onderdeel duurt.De werkelijke cyclustijden variëren afhankelijk van de materiële eigenschappen en de afmetingen van het werkstukDe thermische buiging begint meestal wanneer het materiaal ongeveer 800°C bereikt en een roodverhitte uitstraling vertoont.De specifieke verwarmings- en vormparameters moeten worden aangepast aan de materiaalkenmerken en de vereiste afmetingsnauwkeurigheid.
8Voor thermische buigbewerkingen voert de bediener de vereiste verwerkingsparameters in en start de automatische cyclus met behulp van de bedieningsknop of de voetpedaal.De machine voert dan de geprogrammeerde volgorde uit, met inbegrip van het inbrengen van het werkstuk in de verwarmingszone, inductieverwarming, automatische verwijdering van de verwarmingseenheid, hydraulisch vastklampen en persen, opheffen van het werkstuk en ontlading van het eindwerkstuk.
9. Tijdens gecombineerde warmtevorming en koudpers kan de productiecyclus worden gestart zodra de vereiste parameters zijn geconfigureerd.de hydraulische ram hoeft niet volledig terug te keren naar zijn oorspronkelijke positieIn plaats daarvan stijgt de onderste persstempel automatisch om een afstand van 100 mm te creëren, waardoor het eindwerk gemakkelijk kan worden verwijderd.Deze geoptimaliseerde volgorde verkort de cyclustijd en verbetert de algehele productie-efficiëntie.
Deze proefmonsters, vervaardigd met behulp van hoekstaalpuncterings-, snij- en markeerapparatuur,voldoen aan de standaardspecificaties en verwerkingsparameters die gewoonlijk worden gebruikt bij de vervaardiging van hoekstaaltorensZij leveren klanten praktische referentieplaatsen voor de beoordeling van de bewerkingskwaliteit, de dimensionale nauwkeurigheid en de vervaardiging.Deze meetbare indicatoren helpen aan te tonen dat de apparatuur in staat is om te voldoen aan de veeleisende productie eisen van hoekstaal toren fabricage.
Bij de bouw van ultrahoge-spanning (UHV) -transmissielijnen moeten transmissietorens bestand zijn tegen moeilijke omgevingsomstandigheden en aanzienlijke structurele belastingen.De apparatuur speelt een belangrijke rol bij de vervaardiging van de hoekstaalcomponenten die de primaire dragende structuren van torens vormenHet verricht betrouwbare boor- en punchoperaties op hoekstaalonderdelen die worden gebruikt in torenbomen, armkoppelingen en andere kritieke structurele secties.het bereiken van nauwkeurige afmetingen en betrouwbare structurele integriteitDeze verwerkingsmogelijkheden dragen bij aan de duurzaamheid van transmissietorens en ondersteunen de veilige, stabiele en continue werking van UHV-vervoersystemen.

 Uw bericht moet tussen de 20-3.000 tekens bevatten!