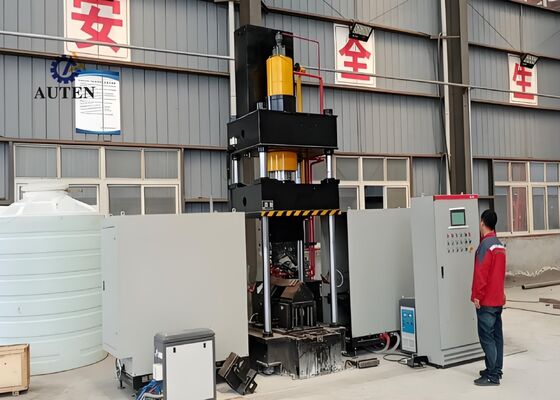
Zware CNC Verwarmingsbuigmachine voor Hoek- en Plaatstaal voor de Fabricage van Stalen Toren
Productintroductie:
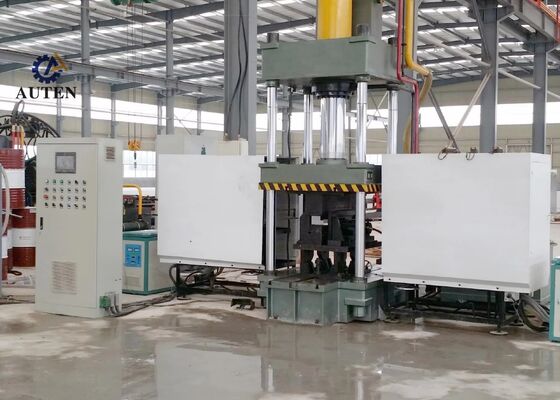
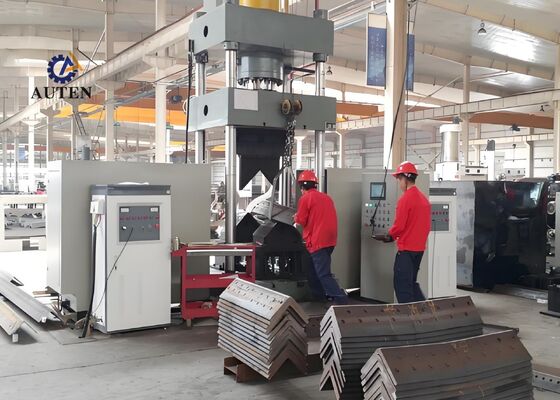
Het CNC Thermische Buigsysteem is professioneel ontworpen en onderworpen aan uitgebreide fabriekstests om nauwkeurig en betrouwbaar buigen van hoekstalen profielen en platte metalen platen te garanderen. Het is specifiek ontwikkeld om te voldoen aan de strenge productievereisten van industrieën, waaronder de fabricage van constructiestaal, de productie van mechanische componenten en de verwerking van architectonisch metaal. Met uitstekende vormprecisie en consistente operationele prestaties zorgt het systeem ervoor dat verwerkt hoekstaal en metalen panelen voldoen aan veeleisende dimensionale en structurele vereisten, wat een efficiënte en naadloze uitvoering van volgende productieactiviteiten ondersteunt.
Productparameters:
| Model |
HQ250-700 |
| Olietankdruk (kN) |
1600 |
| Buiten dubbelzijdige buigmaat (Hiel omhoog) (mm) |
L80*7~L250*32 |
| Uitwaartse dubbelzijdige buiggraad voor hoeken (°) |
30° |
| Hoekstaal voorwaartse enkele buigbereik (mm) |
L80*7~L200*20 |
| Hoekstaal voorwaartse enkele buiggraad (°) |
20° |
| Buigplaatdikte (mm) |
2~16 |
| Buigplaadbreedte (mm) |
700 |
| Buiggraad voor platen (°) |
90° |
| Hoek openen & sluiten bereik (mm) |
L80*7~L200*16 |
| Hoek openen & sluiten graad (°) |
16° |
| Olietank Slag (mm) |
800 |
| Max. openingshoogte (mm) |
1300 |
| Motorvermogen (kW) |
15 |
| Verwarmingsvermogen (kW) |
60*2 |
| CNC As |
3 |
| Olietankcapaciteit (L) |
630 |
| Totale afmetingen (m) |
3.5x4.5x4.1 |

Productkenmerken:
1. De machine is uitgerust met een geavanceerd CNC- en PLC-gebaseerd besturingssysteem, aangevuld met een intuïtieve touchscreen Human–Machine Interface (HMI). Operators kunnen gemakkelijk verwerkingsparameters configureren, de status van de apparatuur in realtime volgen en productiewerkzaamheden coördineren, wat zorgt voor eenvoudige bediening, betrouwbare prestaties en efficiënt workflowbeheer.
2. De apparatuur maakt gebruik van hoogfrequente ultrasone inductieverwarmingstechnologie om snelle en consistente verwarming te bieden, energieverbruik te optimaliseren en milieu-impact te minimaliseren. Deze geavanceerde verwarmingsmethode helpt de productiecapaciteit te verbeteren, bedrijfskosten te verlagen en te voldoen aan de toepasselijke milieubeschermingsvereisten.
3. De machine beschikt over een geïntegreerd vormgevingssysteem dat de noodzaak voor extra gereedschapswissels en frequente matrijsaanpassingen elimineert. Deze gestroomlijnde configuratie vereenvoudigt de apparatuuropstelling, verkort de productievoorbereidingstijd en verbetert de algehele operationele efficiëntie.
4. Uitgerust met precisie CNC-besturingstechnologie, levert de machine nauwkeurige buig- en vormgevingsprestaties, uniforme productkwaliteit, precieze dimensionale controle en zeer herhaalbare verwerkingsresultaten, waardoor de algehele productie-efficiëntie wordt verbeterd.
5. De apparatuur integreert een speciaal hydraulisch aggregaat met een onafhankelijk elektrisch besturingssysteem, wat zorgt voor gemakkelijke bediening, verbeterde operationele veiligheid en consistente machineprestaties. Deze opstelling is bijzonder geschikt voor continue productie onder veeleisende industriële werkomstandigheden.
6. In koude vormoperaties kan de machine hoekstalen profielen tot L100 × L100 × 10 mm verwerken, met een maximaal toegestane buighoek van 5°. Binnen dit gespecificeerde capaciteitsbereik biedt de apparatuur gecontroleerde materiaalvervorming en stabiele vormnauwkeurigheid.
7. Onder standaard bedrijfsomstandigheden duurt de koudvormcyclus ongeveer 10 seconden per werkstuk, terwijl thermisch buigen over het algemeen ongeveer 120 seconden vereist. De werkelijke cyclustijd varieert afhankelijk van materiaaleigenschappen en werkstukafmetingen. Thermisch vormen begint doorgaans wanneer het materiaal ongeveer 800°C bereikt en een roodgloeiend uiterlijk vertoont. Verwarmings- en vormgevingsparameters worden naar behoefte aangepast om rekening te houden met materiaalkenmerken en gespecificeerde dimensionale toleranties.
8. Tijdens thermische buigoperaties hoeft de operator alleen de vereiste verwerkingsparameters in te voeren en de automatische cyclus te activeren via de bedieningsknop of voetpedaalschakelaar. De machine voert vervolgens de complete geprogrammeerde sequentie uit, inclusief werkstukpositionering in de verwarmingszone, inductieverwarming, automatische terugtrekking van de verwarmingseenheid, hydraulische klemming en persing, retourbeweging van de ram, en ontlading van het afgewerkte onderdeel.
9. In de gecombineerde thermische vorm- en koudpersmodus begint de productiecyclus zodra alle vereiste parameters zijn geconfigureerd. Nadat het vormen is voltooid, hoeft de hydraulische ram niet volledig terug te keren naar zijn oorspronkelijke positie. In plaats daarvan beweegt de onderste persmatrijs automatisch omhoog om een speling van ongeveer 100 mm te creëren, wat de gemakkelijke verwijdering van het afgewerkte werkstuk vergemakkelijkt. Deze geoptimaliseerde operationele sequentie verkort de cyclustijd en verbetert de algehele productie-efficiëntie verder.
Deze demonstratiemonsters worden geproduceerd met behulp van apparatuur voor het ponsen, snijden en markeren van hoekstaal en vertegenwoordigen de standaardafmetingen en typische verwerkingsspecificaties die worden gebruikt bij de fabricage van hoekstaal transmissietorens. Ze bieden praktische referentiecomponenten voor klanten om de bewerkingskwaliteit, dimensionale nauwkeurigheid en fabricagewerkzaamheden te beoordelen. Via deze afgewerkte monsters kunnen potentiële kopers de capaciteit van de apparatuur evalueren om te voldoen aan de strenge verwerkings- en productievereisten van de fabricage van hoekstaal torens.
In ultra-hoogspannings (UHV) transmissielijnprojecten moeten transmissietorens gedurende hun levensduur bestand zijn tegen zware omgevingsomstandigheden en aanzienlijke structurele belastingen. Deze apparatuur speelt een belangrijke rol bij de fabricage van de hoekstalen componenten die de primaire dragende structuren van deze torens vormen. Het voert precisieboren en ponsen uit op hoekstalen onderdelen die worden gebruikt in torenlichamen, dwarsarmen en andere kritieke structurele samenstellingen, wat helpt bij het waarborgen van nauwkeurige afmetingen en betrouwbare structurele verbindingen. Deze verwerkingsmogelijkheden dragen bij aan de algehele duurzaamheid van transmissietorens en ondersteunen de veilige, stabiele en continue werking van UHV-energieoverdrachtssystemen.

 Uw bericht moet tussen de 20-3.000 tekens bevatten!