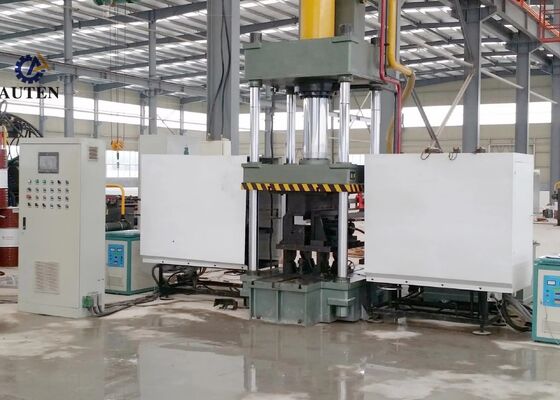
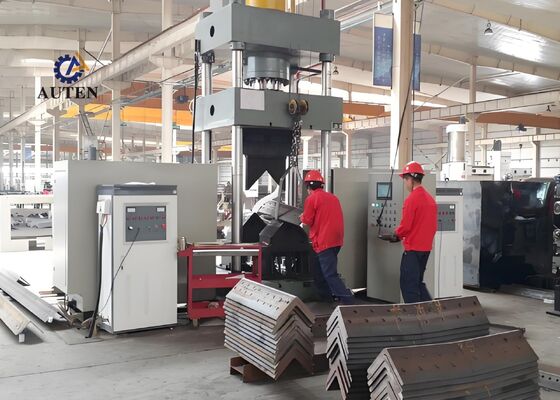
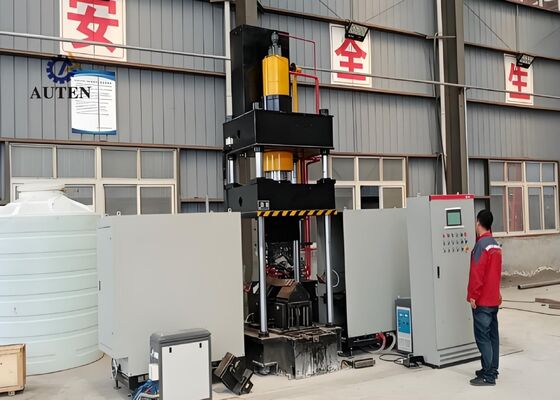
3150kN CNC Verwarmingsbuigmachine Voor Hoeken en Platen Met 240kW Verwarmingsvermogen
Productintroductie:
Het CNC Thermische Buigsysteem is professioneel ontworpen en onderworpen aan uitgebreide fabriekstests om nauwkeurig en betrouwbaar buigen van hoekstaalprofielen en platte metalen platen te garanderen. Het is specifiek ontwikkeld om te voldoen aan de strenge productievereisten van industrieën, waaronder de fabricage van constructiestaal, de productie van mechanische componenten en de verwerking van architecturale metalen. Met uitstekende vormprecisie en consistente operationele prestaties zorgt het systeem ervoor dat verwerkt hoekstaal en metalen panelen voldoen aan veeleisende dimensionale en structurele vereisten, wat efficiënte en naadloze uitvoering van volgende productieoperaties ondersteunt.
Productparameters:
| Model |
HQ250-700 |
| Olietankdruk (kN) |
1600 |
| Buiten dubbelzijdige buigmaat (Hiel omhoog) (mm) |
L80*7~L250*32 |
| Uitwaartse dubbelzijdige buiggraad voor hoeken (°) |
30° |
| Hoekstaal voorwaartse enkele buigbereik (mm) |
L80*7~L200*20 |
| Hoekstaal voorwaartse enkele buiggraad (°) |
20° |
| Buigplaatdikte (mm) |
2~16 |
| Buigplaatbreedte (mm) |
700 |
| Buiggraad voor platen (°) |
90° |
| Hoek openen & sluiten bereik (mm) |
L80*7~L200*16 |
| Hoek openen & sluiten graad (°) |
16° |
| Olietank Slag (mm) |
800 |
| Max. openingshoogte (mm) |
1300 |
| Motorvermogen (kW) |
15 |
| Verwarmingsvermogen (kW) |
60*2 |
| CNC As |
3 |
| Olietankcapaciteit (L) |
630 |
| Totale afmetingen (m) |
3.5x4.5x4.1 |

Productkenmerken:
1. De machine maakt gebruik van een geavanceerd CNC- en PLC-geïntegreerd besturingssysteem, met een gebruiksvriendelijke touchscreen Human-Machine Interface (HMI). Operators kunnen eenvoudig verwerkingsparameters instellen, machinebedrijfsomstandigheden in realtime volgen en productieprocedures efficiënt beheren. Deze configuratie zorgt voor gemakkelijke bediening, betrouwbare apparatuurprestaties en gestroomlijnd productiemanagement.
2. De apparatuur maakt gebruik van hoogfrequente ultrasone inductieverwarmingstechnologie om snelle, uniforme verwarming te bereiken, terwijl de energie-efficiëntie wordt verbeterd en de milieu-impact wordt verminderd. Deze verwarmingsmethode helpt de productie te verhogen, de operationele kosten te verlagen en te voldoen aan relevante milieubeschermingsnormen.
3. De machine bevat een geïntegreerd vormgevingssysteem dat de noodzaak voor extra gereedschapswijzigingen en herhaalde matrijsaanpassingen elimineert. Dit vereenvoudigde ontwerp maakt machinevoorbereiding gemakkelijker, verkort de insteltijd en verbetert de algehele productie-efficiëntie.
4. Met precieze CNC-besturingstechnologie zorgt de machine voor nauwkeurige buig- en vormoperaties, consistente productkwaliteit, betrouwbare dimensionale nauwkeurigheid en herhaalbare verwerkingsresultaten, wat bijdraagt aan een verbeterde productieproductiviteit.
5. De apparatuur is ontworpen met een speciale hydraulische krachtunit en een apart elektrisch besturingssysteem, wat zorgt voor gemakkelijke bediening, verbeterde veiligheid en stabiele operationele prestaties. Deze configuratie is zeer geschikt voor continue productieprocessen en veeleisende industriële productieomgevingen.
6. In koude vormmodus kan de machine hoekstaalprofielen tot L100 x L100 x 10 mm verwerken, met een maximale buighoek van 5°. Binnen dit nominale verwerkingsbereik handhaaft het gecontroleerde materiaalvervorming en consistente vormprecisie.
7. Onder normale arbeidsomstandigheden vereist de koudperscyclus ongeveer 10 seconden per werkstuk, terwijl de thermische buigcyclus ongeveer 120 seconden duurt. Werkelijke verwerkingstijden zijn afhankelijk van de materiaalkenmerken en werkstukafmetingen. Thermische vormgeving begint over het algemeen wanneer het materiaal ongeveer 800°C bereikt en zichtbaar roodgloeiend wordt. Verwarmings- en vorminstellingen kunnen worden aangepast aan de materiaaleigenschappen en de vereiste dimensionale toleranties.
8. Voor thermische buigoperaties voert de operator eenvoudig de vereiste verwerkingsgegevens in en start de automatische cyclus met de bedieningsknop of de voetpedaalschakelaar. De machine voltooit vervolgens het gehele geprogrammeerde proces automatisch, inclusief het positioneren van het werkstuk in het verwarmingsgebied, inductieverwarming, automatische terugtrekking van de verwarmingseenheid, hydraulisch klemmen en persen, retourbeweging van de ram, en het lossen van het afgewerkte onderdeel.
9. Bij het werken in de gecombineerde thermische vorm- en koudpersmodus begint de productie nadat de relevante verwerkingsparameters zijn ingevoerd. Zodra de vormgeving is voltooid, hoeft de hydraulische ram niet volledig terug te keren naar zijn oorspronkelijke positie. In plaats daarvan stijgt de onderste persmatrijs automatisch om een speling van ongeveer 100 mm te bieden, waardoor het afgewerkte werkstuk gemakkelijker kan worden verwijderd. Dit geoptimaliseerde proces verkort de operationele cyclus en verbetert de algehele productie-efficiëntie.
Deze demonstratiemonsters worden vervaardigd met behulp van hoekstaal pons-, snij- en markeerapparatuur. Ze weerspiegelen de standaardafmetingen en typische verwerkingsvereisten van hoekstaalcomponenten die worden gebruikt in de productie van transmissietorens. De monsters dienen als praktische referentiedelen, waardoor klanten de bewerkingskwaliteit, dimensionale precisie en productienormen kunnen evalueren. Door deze afgewerkte componenten te inspecteren, kunnen potentiële kopers beoordelen of de apparatuur voldoet aan de veeleisende verwerkings- en productievereisten van hoekstaal transmissietorenfabricage.
Voor ultrahoogspannings (UHV) transmissielijnprojecten moeten transmissietorens gedurende hun operationele levensduur bestand zijn tegen uitdagende omgevingsomstandigheden en aanzienlijke structurele belastingen. Deze apparatuur ondersteunt de productie van hoekstaalcomponenten die het belangrijkste dragende frame van deze torens vormen. Het voert precisieboren en ponsen uit op hoekstaalprofielen die worden gebruikt in torenstructuren, dwarsarmen en andere essentiële assemblages, wat helpt bij het handhaven van dimensionale nauwkeurigheid en betrouwbare verbindingskwaliteit. Deze verwerkingsmogelijkheden dragen bij aan de structurele sterkte en duurzaamheid op lange termijn van transmissietorens, terwijl ze de veilige, stabiele en ononderbroken werking van UHV-energieoverdrachtssystemen ondersteunen.

 Uw bericht moet tussen de 20-3.000 tekens bevatten!